

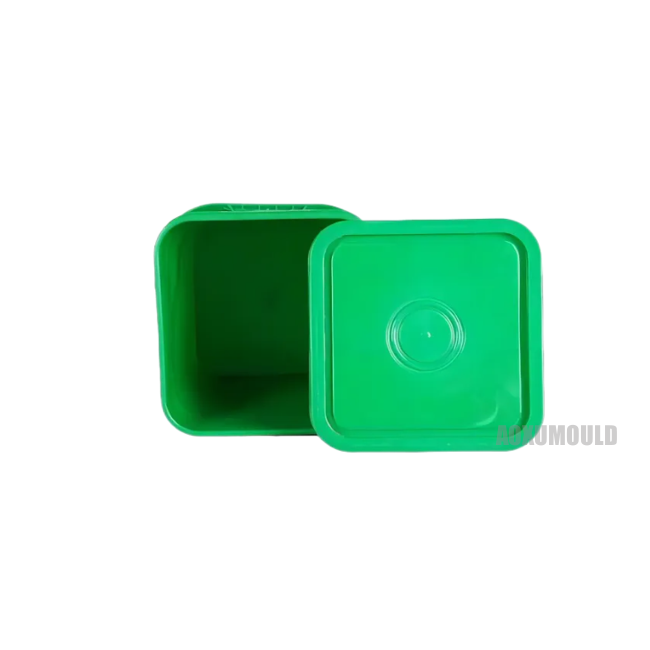
Muotin tekniset tiedot
|
Muotinimi |
Muovinen astikauhan muotti |
|
Tuotemateriaali |
Pp |
|
Tuotekoko |
297x266x365mm |
|
Tuotepaino |
1040g |
|
Muotimateriaali onkalolle &. Ydin |
C45, P20, 718, 2738 |
|
Muottipohja |
C45 |
|
Injektiojärjestelmä |
Kuuma juoksija avoimet portit tai venttiiliportit |
|
Sopiva injektiokone |
550T |
|
Muotin koko |
580x550x730mm |
|
Muotin käyttöikä |
Yli 300, 000 tietokoneita |
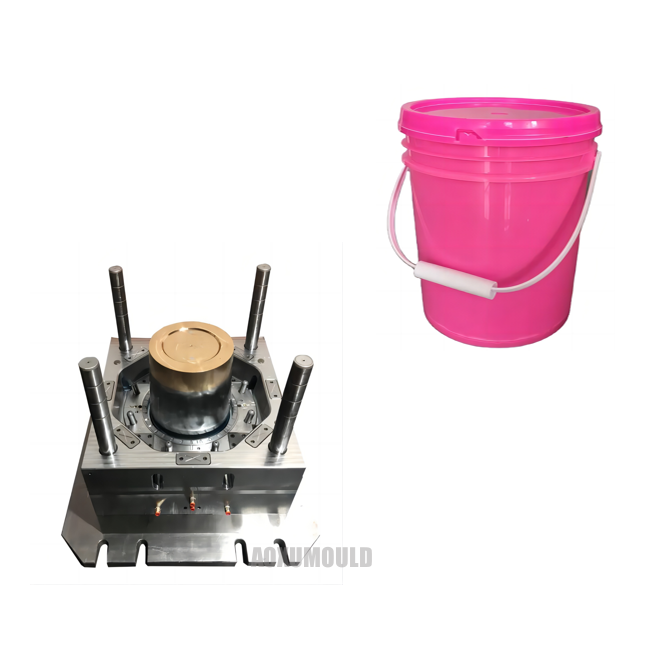
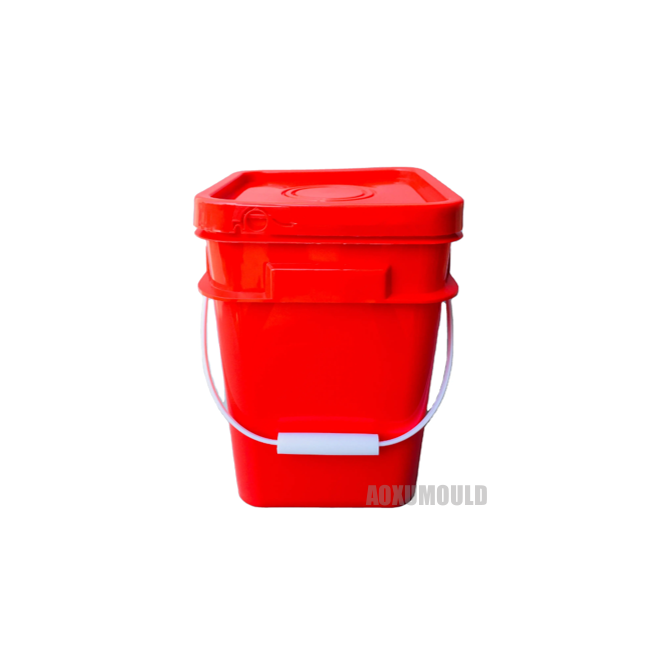
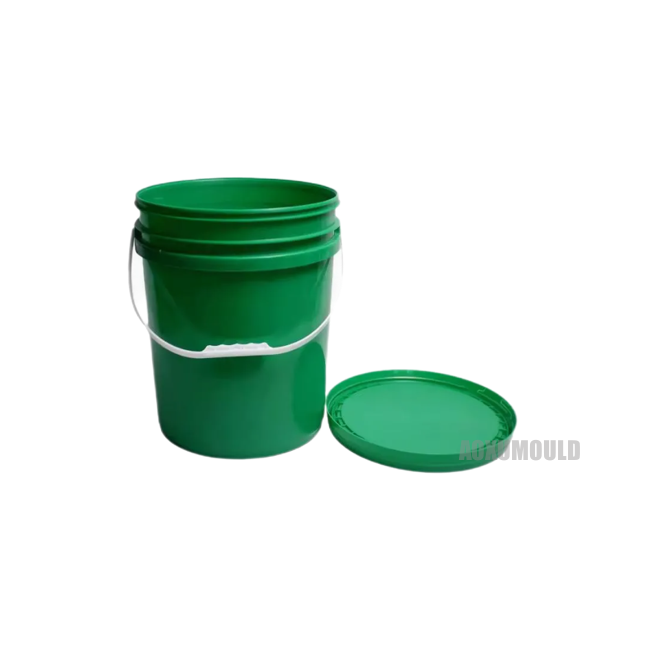
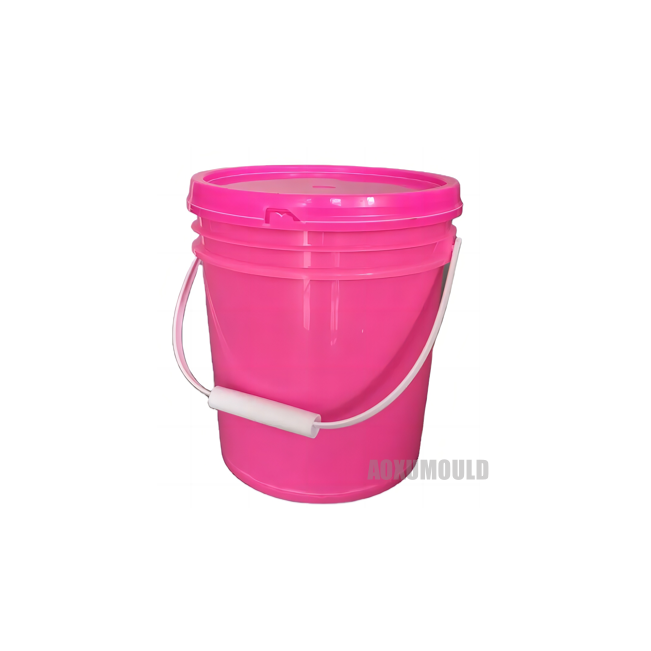
Yksityiskohta muovisesta pail -ämpäri -muotista

Yllä oleva on muovipail -ämpäri- ja tynnyrin kannen muotti, joka esittelee injektiomuotin suunnitteluprosessin yksityiskohtaisesti. Se käyttää pääasiassa 3D -ohjelmistoa 3D -mallinnuksen suunnitteluun, tuotteen mukaan ja analysoida mallia. Rakenne koostuu liukuvasta lohkosta, kaltevuudesta ylälohkosta ja purkamisesta. Muoviosa on kuori, porttijärjestelmän suunnitteluprosessi käyttää monikerroksen sivuportteja muotoiltujen osien tarvittavan laskelman ja rakennesuunnittelun suunnitteluun ja suorittamiseen. Lopuksi AutoCAD saattoi päätökseen prosessointitekniikan tuotannon
piirustukset ja tarkasteltiin suunnittelun erilaisia tekijöitä.
Suunnittele 3D -piirustus asiakkaiden vahvistukselle heidän 2D -piirustuksensa tai näytteen mukaisesti tilauksesta.
2. Korkea tekniikka: Edistynyt toisen tonen kapeneva paikannustekniikka ja diatyyppinen itsenäinen itsen lukitus, joten tuotteen samankeskeisyys taataan.
3. Itsenäinen lämpötilanhallinta- ja lämmitysjärjestelmä, joka tarjoaa tasaisen lämmityslämpötilan ja pitää tuotteen luotettavalla ja vakaalla laadulla.
Suunnittelu tuotteelle &. Muotti

MitenTo SoloThänProblemEnyrkkeilyIn PsukulainenSanko BucketInyrkkeilyMuotti?
Kello 1. Muotin suunnittelu ja valmistus
Optimointisuunnittelu: Varmista kohtuullinen muotin suunnittelu, etenkin porttien, juoksijoiden ja jäähdytysjärjestelmien asettelut väärän suunnittelun aiheuttaman epäkeskeisyyden välttämiseksi.
Paranna koneistustarkkuutta: Varmista muotin kunkin osan, etenkin onkalon ja ytimen, työstötarkkuus käyttämällä tarkkaa työstölaitetta.
2. Injektiomuovausprosessin säätö
Optimoi parametrit: Säädä injektiopaine, nopeus, pitoaika ja jäähdytysaika muotin ontelon tasaisen täyttämisen varmistamiseksi muovilla ja vähentämään epäkeskeisyyttä.
Lämpötilan hallinta: Pidä tasainen muotin lämpötila epätasaisen muovin kutistumisen ja lämpötilaerojen aiheuttamien epäkeskeisyyden välttämiseksi.
3. Materiaalin valinta
Valitse sopivat materiaalit: Valitse muovit, joilla on alhainen kutistuminen ja hyvä virtaus vähentämään epätasaisen materiaalin kutistumisen aiheuttamaa epäkeskeisyyttä.
Kuivauskäsittely: Kuivaa muovi kokonaan ennen ruiskuvalua, jotta vältetään muovauksen laatuun vaikuttavat kosteuden.
4. laitteiden huolto
Säännöllinen huolto: Tarkasta säännöllisesti ruiskuvalukoneet ja muotit asianmukaisen toiminnan ja
Vältä laiteongelmien aiheuttamia epäkeskeisyyttä.
Kalibrointilaitteet: Kalibroidaan säännöllisesti injektiomuovauskoneen kiinnitysvoima ja injektiojärjestelmä laitteiden tarkkuuden varmistamiseksi.
5. Käyttöstandardit
Junaoperaattorit: Varmista, että käyttäjät tuntevat laitteet ja prosessit väärän toiminnan aiheuttaman epäkeskeisyyden välttämiseksi.
Toteuta tiukasti prosessi: Operaattoreiden tulisi tiukasti noudattaa prosessivaatimuksia ja välttää parametrien säätämistä mielivaltaisesti.
YleinenProblemitDjäänneThänFirrotaKokeilu-PsukulainenPaIL BucketMuotti
1. Lentävä reuna (karkea reuna)
Syy:
Muotti ei ole tiukasti suljettu tai jakopinta on epätasainen.
Liiallinen injektiopaine tai riittämätön lukitusvoima.
Muotin lämpötila on liian korkea, mikä johtaa muovin liialliseen juoksevuuteen.
Ratkaisu:
Tarkista ja säädä muotin kiinnitystila sileän erotuspinnan varmistamiseksi.
Vähentää injektiopainetta tai lisää lukitusvoimaa.
Vähennä muotin lämpötilaa asianmukaisesti.
2. kutistuminen
Syy:
Muovin epätasainen jäähdytys tai riittämätön jäähdytysaika.
Riittämätön injektiopaine tai pitoaika.
Kohtuuton seinän paksuussuunnittelu johtaa paikalliseen kutistumiseen.
Ratkaisu:
Pidennä jäähdytysaika ja optimoi jäähdytysjärjestelmä.
Lisätä injektiopainetta tai pitoaikaa.
Säädä seinämän paksuussuunnitelma, jotta vältetään liiallinen paksuus tietyillä alueilla.
3. Kuplat
Syy:
Muovi sisältää kosteutta tai haihtuvia aineita.
Injektion muovausnopeus on liian nopea, mikä johtaa kaasun vapauttamiseen kyvyttömyyteen.
Huono muotin pakokaasu.
Ratkaisu:
Kuivaa muovi etukäteen.
Vähennä injektion muovausnopeutta kaasun purkamisen varmistamiseksi.
Paranna muotin pakojärjestelmää.
4. Materiaalien puute
Syy:
Riittämätön injektiopaine tai nopeus.
Huono muotin pakokaasu.
Muovilla on heikko juoksevuus tai matala lämpötila.
Ratkaisu:
Lisää injektiopainetta ja nopeutta.
Paranna muotin pakojärjestelmää.
Paranna muovien lämpötilaa ja virtausta.
5. Virtausmerkit
Syy:
Injektion muovausnopeus on liian nopea tai liian hidas.
Muotin lämpötila on liian alhainen.
Muovilla on huono juoksevuus.
Ratkaisu:
Säädä injektionopeus kohtalaiselle tasolle.
Nosta muotin lämpötilaa.
Valitse muovit, joilla on parempi juoksevuus.
Home-kokeiluMuovinen astiaBucketMotor
Paketti &. Toimitus

Muotikomponentit
Muottiteräs

Kuuma juoksijajärjestelmä

Vakioosat

Faq
K: Mikä on muovinen astian kauhamuotti?
V: Se on työkalu, jota käytetään muovipail -kauhan tuottamiseen injektoimalla muovia muotin onteloon.
K: Mitä materiaaleja käytetään muovipail -kauhan muotin valmistukseen?
V: Yleisimmät injektiomuottien valmistukseen käytetyt materiaalit ovat korkealaatuista terästä, kuten P20, 718, 2738 jne.
K: Mikä on muovipail -kauhan muotin valmistusprosessi?
V: Muotin valmistusprosessi sisältää suunnittelun suunnittelun, koneen ohjelmoinnin, työkalujen valmistuksen, homeen testauksen ja validoinnin.
K: Voidaanko muotit räätälöidä tietyille tuotevaatimuksille?
V: Kyllä, muotit voidaan räätälöidä tietyille tuotevaatimuksille projektin suunnittelusta ja eritelmistä riippuen.
K: Mitä tekijöitä on otettava huomioon muovimuottien valmistettaessa?
V: Joitakin muovimuottien valmistettaessa otettavia tekijöitä ovat tuotesuunnittelu, muovimateriaalien valinta, muotin materiaalin valinta, ruiskutuskoneen kapasiteetti, jäähdytysaika ja muotin ylläpitovaatimukset.
K: Kuinka kauan kestää yhden sarjan muovisen maalikauhamuotin valmistus?
V: Moldin valmistamiseen tarvittava aika voi vaihdella muotin monimutkaisuuden ja koon mukaan.
Se kestää kuitenkin yleensä 6–8 viikkoa.
K: Mitä voidaan tehdä homeen laadun varmistamiseksi?
V: Muotin laadun, asianmukaisen suunnittelun ja tekniikan, korkealaatuisten materiaalien ja tiukkojen laadunvalvontamenettelyjen varmistamiseksi on käytettävä koko muotin valmistusprosessia.
K: Kuinka kauan muotti voi kestää?
V: Muotin elinikä voi vaihdella muotin laadun, ylläpitokäytäntöjen ja käyttöolosuhteiden mukaan. Hyvin hoidettu muotti voi kestää satoja tuhansia syklejä.
K: Mitä hyötyä on muovin injektiomuotien valmistuksessa?
V: Joitakin muovimuottien tekemisen etuja ovat nopeammat tuotanto -ajat, alhaisemmat kustannukset yksikköä kohti, korkea tarkkuus ja kyky tuottaa monimutkaisia muotoja ja malleja.
K: Voidaanko muovinen astian kauhamuotimme korjata ja ylläpitää?
V: Kyllä, se voidaan korjata ja ylläpitää niiden elinajan pidentämiseksi. Säännöllinen ylläpito voi estää rikkoutumiset ja varmistaa johdonmukaisen laadun.
Asiakkaiden palaute


