

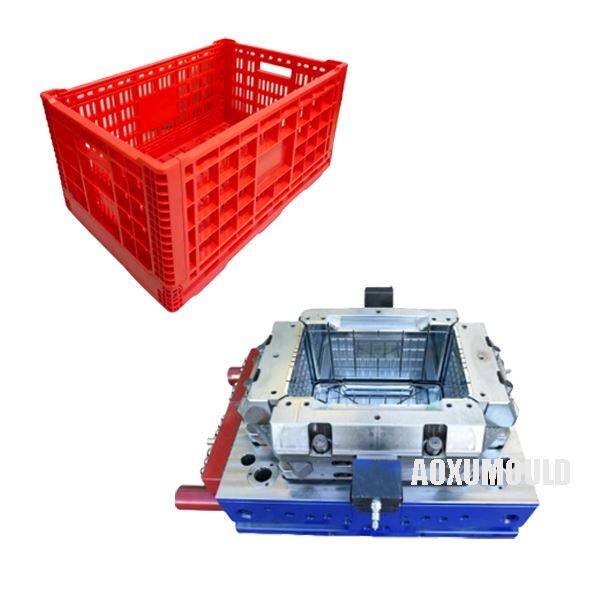
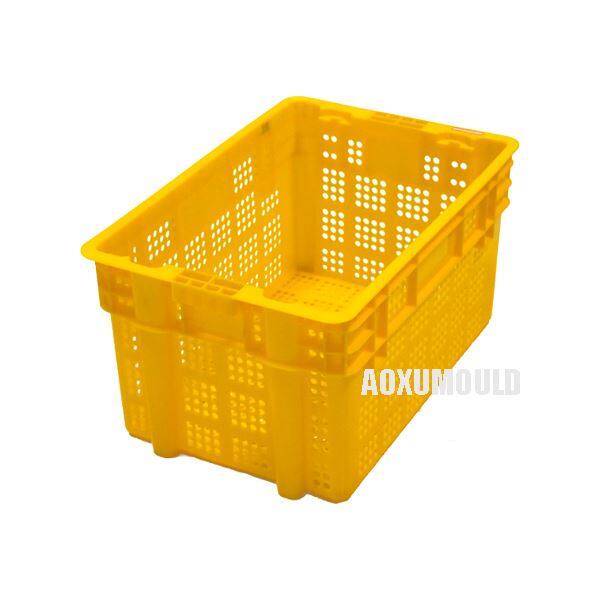
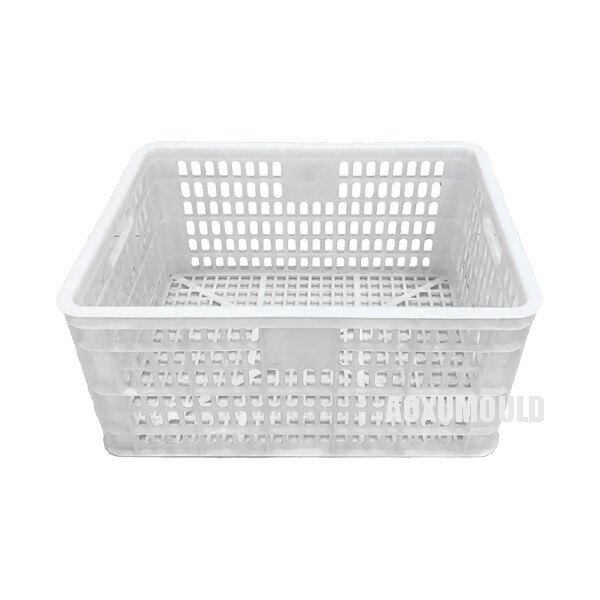
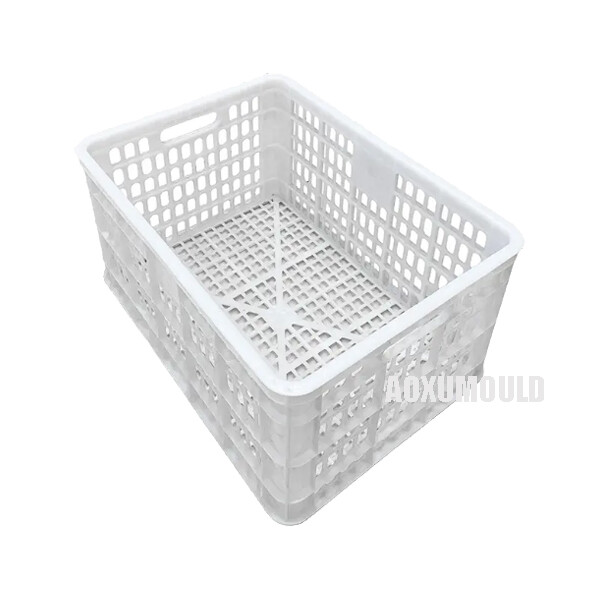
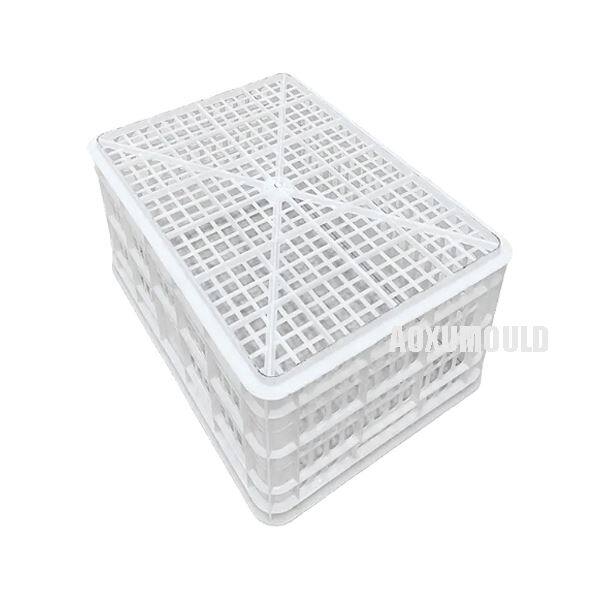
Muotin tekniset tiedot
|
Muotinimi |
Hyötylaatikkomuotti |
|
Tuotemateriaali |
Pp, muovi |
|
Tuotekoko |
495x345x255mm |
| Tuotepaino | 2,1 kg |
|
Muotimateriaali onkalolle &. Ydin |
P20, 718, 2738 |
|
Ontelon nos |
1 ontelo |
|
Injektiojärjestelmä |
Kuuma juoksija |
|
Sopiva injektiokone |
580T |
|
Muotin koko |
800x680x650mm |
|
Muotin käyttöikä |
Yli 500, 000 tietokoneita |
MitäIndustritDo UtiiviCastes SERVE?
1. Logistiikka ja varastointi
-Käytä tapaus: Tavaroiden kuljettaminen ja varastointi jakelukeskuksissa, tehtaissa ja vähittäiskaupan takahuoneissa.
-Features:
Pinottavia/pesäkelpoisia malleja säästämään tilaa.
Irtotavarana olevat raskaat vaihtoehdot (esim. Automotive-osat, elektroniikka).
Taitettavat laatikot palautettavan logistiikan kannalta.
2. Maatalous ja elintarvikkeiden jalostus
-Käytä kotelo: Sadonkorjuukokoelma, karjan ruokinta ja tuotantovarasto.
-Features:
Ilmanvirtauksen tuuletetut/rei'itetyt mallit (estävät pilaantumisen).
UV-kestävät muovit ulkokäyttöön.
Helppo puhdistettavat materiaalit (FDA: n hyväksymä ruokailukontakti).
3. Vähittäiskauppa ja supermarketit
-Käytä tapaus: Tuotteiden, osakejärjestön ja varastonhallinnan näyttäminen.
-Features:
Kevyt, mutta tukeva (työntekijöiden helppo käsitellä).
Esteettiset mallit (läpinäkyvät tai värilliset laatikot tuotemerkkiin).
Modulaariset koot eri tuotteille (pullot, tuoretuotteet).
4. Autoteollisuus ja valmistus
-Käytä kotelo: Komponenttien, työkalujen ja kokoonpanolinjan osien tallentaminen ja kuljettaminen.
-Features:
Elektronisten komponenttien antistaattiset laatikot.
Vahvistetut seinät raskasmetalliosille.
Pienten osien organisaation mukautetut jakajat (Kanban Systems).
5. siipikarja ja kalastus
-Käytä kotelo: Munakokoelma, elävä siipikarjan kuljetus ja kalan varastointi.
-Features:
Suoritetut tukikohdat viemäröintiin/puhdistukseen.
Korroosiokeskeiset muovit (märkäympäristöihin).
Ergonomiset kahvat helpon kuljettamiseen.
Mikä on pyykinpesukorin muotin valmistusprosessi?

1. Suunnittelu &. Tekniikka
3D -mallinnus: CAD -ohjelmisto (esim. SolidWorks, AutoCAD) suunnittelee muotin korin eritelmien perusteella (koko, muoto, kahvat, tuuletusreiät).
Simulaatioanalyysi: MoldFlow -ohjelmistotestit muovivirtausta, jäähdytysaika ja potentiaaliset viat (vääntyminen, pesuallasmerkit).
Materiaalin valinta: Karkaistu teräs (massatuotantoon) tai alumiiniin (prototyypit/lyhyet ajon).
14. Muotin koneistus
(A) CNC -jyrsintä
Leikkaa muotin onkalon ja ydin teräs-/alumiinilohkoista.
Korkea tarkkuus (± 0. 01 mm toleranssi).
(B) EDM (sähköpurkauksen koneistus): hienosäätää kompleksisia muotoja (esim. Teksturoidut pinnat, rei'itykset) käyttämällä sähköisiä kipinöitä.
(C) Langan leikkaus: Luo teräviä reunoja ja hienoja yksityiskohtia (esim. Kahvan aukot).
(D) poraus &. Napauttaminen: Lisää jäähdytyskanavia, ejektorin tapin reikiä ja ruuvikierteitä.
3. Pintakäsittely
Kiilto: Sivumentelon pinnat muovin tarttumisen estämiseksi.
Tekstuurisovellus: Lisää kuvioita (esim. Matte, rakeinen) kemiallisen etsaus- tai laserkaiverruksen avulla.
Kovettuminen: Lämpökäsittely (teräsmuotit) elinkaaren pidentämiseksi.
4. Assembly &. Asennus
Ydin &. Ontelon kohdistus: Varmistaa täydellisen muotin puolikkaat.
Poistojärjestelmän asennus: Lisää ejektoritapit, liukusäätimet tai ilmaventtiilit osan vapauttamista varten.
Jäähdytysjärjestelmän integrointi: Yhdistää vesikanavat lämpötilan hallintaan.
5. Koekäyttö (T1 -näyte)
Injektiomuovauskoneen asetukset:
-Kannoitusvoima: 150–500 tonnia (korin koon perusteella).
-Mattiset hartsi: PP tai HDPE (sulanut 200–300 asteessa).
Ensimmäinen laukaustarkastus: Tarkastuu vikoihin (salama, lyhyet laukaukset, vääntyminen).
Säädöt: Hienosäätölämpötila, paine ja jäähdytysaika.
6. Massatuotanto
Syklin aika: 30–90 sekuntia koria kohti (riippuu koosta/paksuudesta).
Automaatio: Robotit käsittelevät usein osien poistoa ja lajittelua.
Laadunvalvonta: Satunnaispainotarkastukset, mittatarkastukset.
Kuinka robotti toimii rubottilla?

Injektiomuovan robotiikka parantaa tarkkuutta, nopeutta ja automatisointia, vähentää työvoimakustannuksia ja parantaa tehokkuutta. He suorittavat tehtäviä, kuten osan poisto, lajittelu, kokoonpano ja laadun tarkastus. Alla on yksityiskohtainen erittely niiden rooleista ja toiminnoista:
1. Osanpoisto ja poisto
>Tehtävä: Poimii muovatut osat automaattisesti muotista.
>Kuinka se toimii:
Robottivarsi, jossa on mukautettu päätefektori (tarttuja, imukup), valitsee osan.
Poistaa osat nopeammin kuin käsityöt (vähentää sykliä).
Estää herkän komponentin vaurioita.
2. Aseta ja ylikuormitus
>Tehtävä: Aseta metalli/muoviset insertit muottiin ennen injektiota.
>Kuinka se toimii:
Robotti poimii insertit (esim. Kierteiset pultit, tarrat) ja asettaa ne tarkasti.
Varmistaa yhdenmukaisen sijoituksen (kriittinen sähkökomponenteille).
3. Jälkikäsittely ja kokoonpano
>Tehtävä: Suorittaa toissijaisia toimintoja (vähentäminen, hitsaus, merkinnät).
>Kuinka se toimii:
Näköjärjestelmillä varustetut robotit kohdistavat osat kokoonpanoon.
Voi levittää liimoja, ultraäänihitsausta tai laserhauhtetta.
4. Laadun tarkastus
>Tehtävä: AI -kamerat ja anturit käyttävät virheiden havaitsemiseksi.
>Kuinka se toimii:
Mittaa mitat, tarkistaa lyhyet laukaukset, salaman tai vääntymisen.
Lajittelee vialliset osat automaattisesti.
5. Pakkaus ja lava
>Tehtävä: Lajittelee, pinotaan ja pakkauttaa valmiita tuotteita.
>Kuinka se toimii:
Robotit järjestävät laatikot/osat laatikoihin tai kuormalavoihin.
Integroituu kuljetinjärjestelmiin saumattoman logistiikan varalta.
Mallit tuotteelle &. Muotti

HyötylaatikkomuottiKokeilu
Muotikomponentit
Muottiteräs

Kuuma juoksijajärjestelmä

Vakioosat

Paketti &. Toimitus

Rakenne &. Injektiomuovauskoneen toiminta

1. Injektion muovauskoneen pääkomponentit
A. Injektioyksikkö (sulaa ja injektoi muovia)
Hopper - ruokkivat raaka muovipelletit koneeseen.
Barrel - sisältää pyörivän ruuvin, joka lämmittää ja sekoittaa muovia.
-Käyttönauhat -sulje muovi nestemäiseen tilaan (kestomuovi).
-CREW -mekanismi -Sivut eteenpäin sulan muovin pistämiseksi muottiin.
Suutin - liittää tynnyrin muottiin, varmistaen tarkan materiaalin virtauksen.
B. Puristusyksikkö (pitää ja avaa muotin)
Muotilevyjen kiinnitetyt (paikallaan oleva) ja liikkuvat (ejektori) levyt pitävät muottia.
Kiinnitysmekanismi - käyttäjät hydraulista painetta tai vaihtamaan järjestelmiä:
-Sulje muotti (korkea paine estää salaman puutteet).
-Pidä se suljettu injektion aikana (tonnilla mitattu vetovoima).
-Avaa muotti jäähdytyksen jälkeen.
Ejektorijärjestelmä - pushit valmiin osan jähmettymisen jälkeen.
C. Ohjausjärjestelmä (automaatio ja tarkkuus)
-Hydraulinen/teho-sähkökäyttö-ohjaa injektionopeutta, painetta ja ajoitusta.
-PLC (ohjelmoitava logiikkaohjain) -hallinnoi sykliä, lämpötilaa ja turvallisuutta.
-TouchScreen -käyttöliittymä -antaa käyttäjille mahdollisuuden säätää asetuksia (paine, jäähdytysaika).
2. Kuinka ruiskuvalukone toimii
Vaiheittainen prosessi
|
Lava |
Funktio |
|
Kello 1. |
Muotin puolikkaat ovat kiinnitettyjä tiukasti korkealla paineella. |
|
2. injektio |
Sula muovi pakotetaan muotin onteloon korkean paineessa. |
|
3. Asuminen |
Lisäpaine varmistaa, että muotti on täysin pakattu (estää pesuallasmerkit). |
|
4. Jäähdytys |
Muovi jähmettyy muotin sisällä (aika riippuu paksuudesta). |
|
5. avaus |
Kiinnitysyksikkö erottaa muotin puolikkaat. |
|
6. Poisto |
Valmiin osan työntää ejektoritapit. |
|
7. Toista |
Sykli käynnistyy uudelleen massatuotannossa. |
Faq
>1. Millaisia hyödyllisyyslaatikoita muotisi voi tuottaa?
Valmistamme mukautettuja injektiomuotteja:
Pinottavat laatikot (pesäkelpoiset tai taitettavat mallit)
Raskaat teollisuuslaatikot (paksut seinät, korkea kuormituskyky)
Tuulettiset/rei'itetyt laatikot (maatalouden, siipikarjan jne.)
Mukautetut tuotemerkkien laatikot (logot, tekstuurit, kahvat jne.)
>2. Mitkä materiaalit soveltuvat hyödyllisyyslaatikkoon muovaamiseen?
Käytetyt yleiset muovit:
PP (polypropeeni)-valonpaino, kemiallisen kestävä.
HDPE (korkean tiheyden polyeteeni)-kestävä, iskunkestävä.
ABS (akryylinitriili butadieenistyreeni) - rigid, kiiltävä viimeistely.
>3. Mitä palveluja tarjoat hyödyllisyyslaatikon ruiskuvalmistajan valmistajana?
Hyödyllisyyslaatikon ruiskuvalmistajana tarjoamme laajan valikoiman palveluita, mukaan lukien tuotesuunnittelu, prototyyppien kehittäminen, työkalujen valmistus, ruiskuvalu, kokoonpano ja laadunvalvonta.
>4. Voitteko auttaa tuotesuunnittelussa ja kehityksessä hyödyllisyyslaatikoille?
Kyllä, kokeneiden insinöörien ja suunnittelijoiden tiimi voi auttaa tuotesuunnittelua ja kehitystä hyödyllisyyslaatikoille. Voimme auttaa muuttamaan ideoitasi todellisuudeksi ja optimoimaan valmistuksen ja kustannustehokkuuden suunnittelun.
>5. Kuinka kauan käyttölaatikon injektiomuovausprojektin suorittaminen kestää tyypillisesti?
Aikajana apuohjelman laatikko -injektiomuovausprojektin loppuun saattamiseksi voi vaihdella projektin monimutkaisuudesta ja nykyisestä tuotantoohjelmastamme. Tyypillisesti se vie noin 45-55 päivät. Teemme tiivistä yhteistyötä kanssasi luodaksemme aikajanan, joka vastaa tarpeitasi.
>6. Tarjoatko muuttamisen jälkeisiä palveluita?
Kyllä, tarjoamme:
Sisäinen kokeilutestaus (näytelaatikot ennen massatuotantoa).
Muotin ylläpito ja korjaus.
Tuotannon optimointi (syklin ajan vähentäminen, materiaalisäästöt).
>7. Kuinka varmistat homeen laadun?
Tarkkuus CNC -koneistus- ja EDM -prosessit.
MoldFlow -analyysi (vikojen, kuten vääntymisen/pesuallasmerkkien, estämiseksi).
Asiakkaiden palaute


