

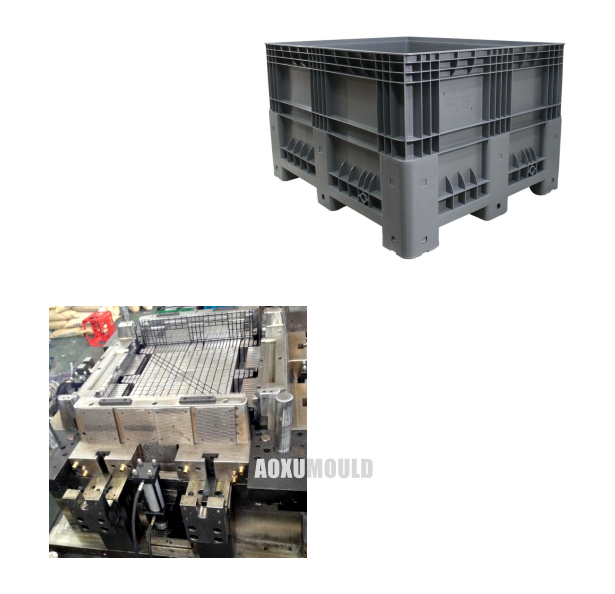
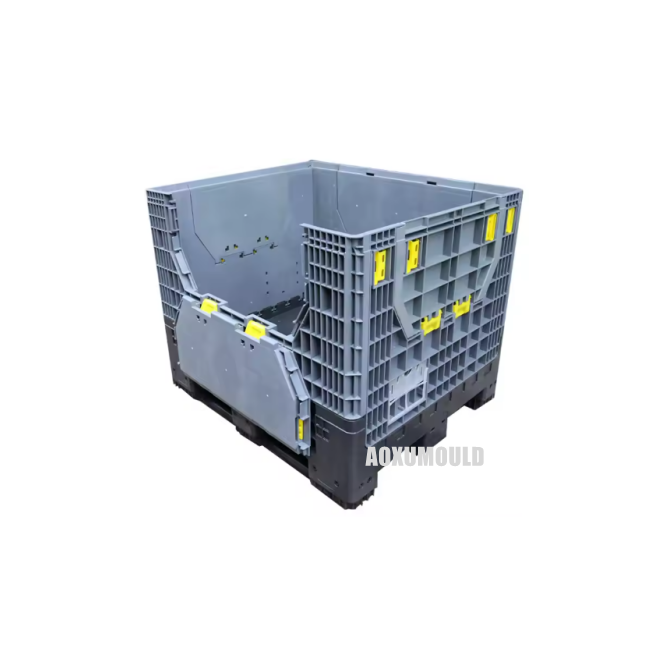
Muotin tekniset tiedot
|
Muotinimi |
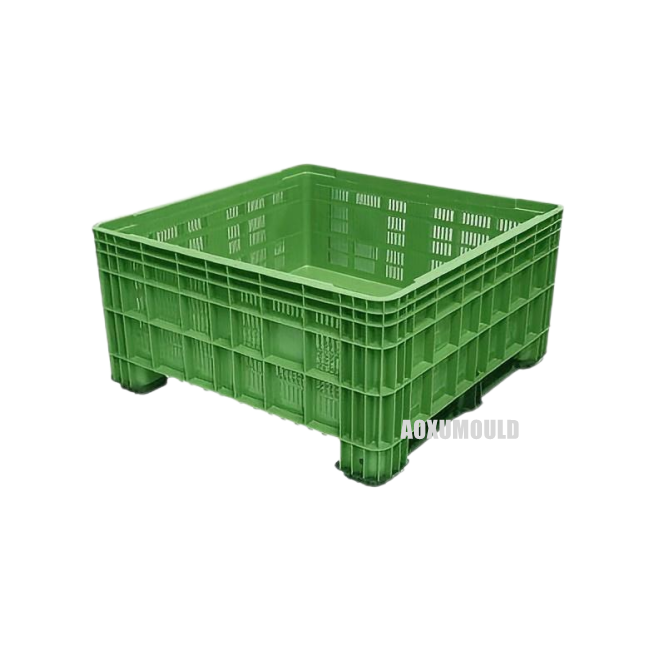
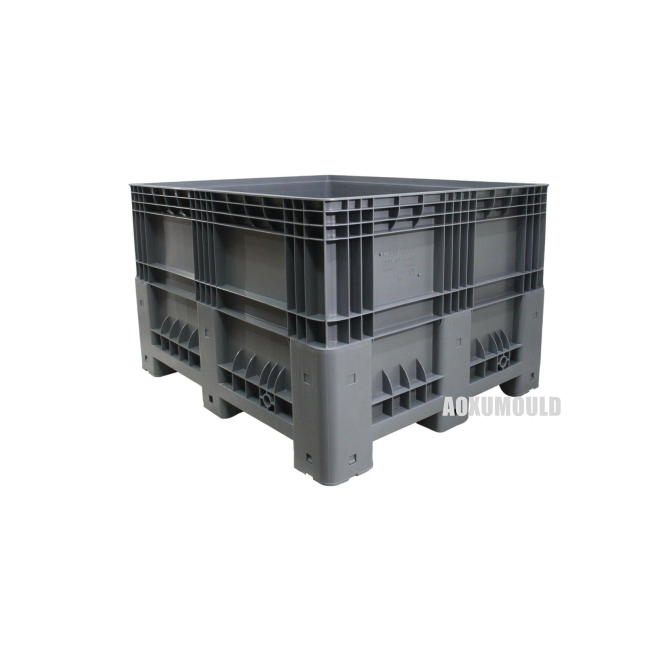
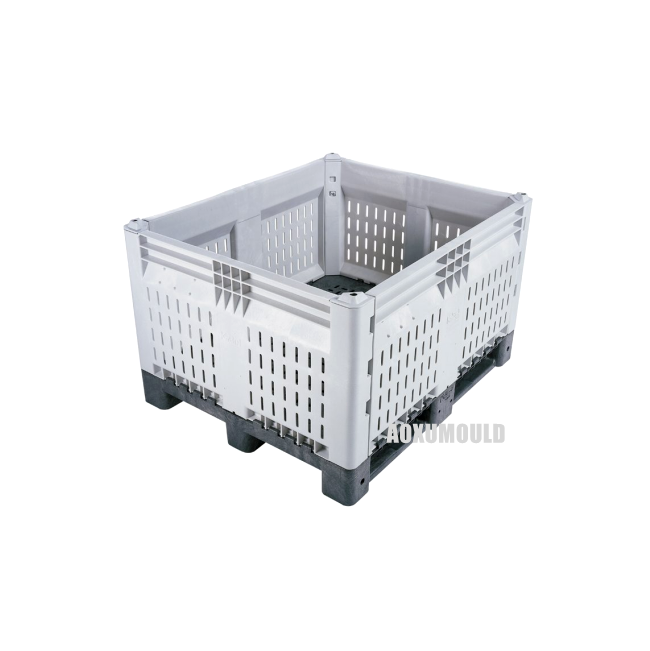
Muovinen kuormalavalaatikkomuotti |
|
Tuotemateriaali |
PP/HDPE |
|
Tuotekoko |
1200 x 1200 x 730 mm |
|
Muotimateriaali onkalolle &. Ydin |
P20/718H/H13/2738 |
|
Ontelon nos |
1 ontelo |
|
Injektiojärjestelmä |
Kuuma juoksija |
|
Sopiva injektiokone |
4500T |
|
Muotin koko |
1750x1750x1350mm |
|
Muotin käyttöikä |
Yli 500, 000 tietokoneita |
|
Toimitusaika |
75 päivää |
Kuormalavalaatikoiden toiminta

Muovisten lava -laatikoiden toiminnot ja roolit voidaan tiivistää englanniksi seuraavasti:
1. Kuljetus ja varastointi
- Suunniteltu tavaroiden tehokkaaseen liikkumiseen ja varastointiin logistiikassa ja toimitusketjuissa.
- Yhteensopiva trukit, kuormalavalitsat ja automatisoidut järjestelmät.
2. Tavaroiden suojaaminen
- Tarjoaa rakenteellista tukea vaurioiden estämiseksi käsittelyn ja kauttakulun aikana.
- Kesistentti vaikutusille, kosteudelle ja ympäristötekijöille.
Pinottavuus
- Pinottava muotoilu maksimoi varaston ja ajoneuvojen pystysuuntaisen säilytystilan.
- Varmistaa vakauden kuljetuksen aikana.
4. Uudelleenkäytettävä ja kestävä
-Pitkäaikainen materiaali vähentää jätteitä verrattuna kertakäyttöiseen pakkaukseen.
- Soveltuu useisiin käyttöjaksoihin suljetuissa silmukan toimitusketjuissa.
5. Hygieeninen ja helppo puhdistaa
-Ei-huokoinen pinta, joka on ihanteellinen ruoka-, lääkkeisiin ja hygieniaherkälle teollisuudelle.
- Kestää hometta, bakteereja ja kemiallista korroosiota.
6. Automaation yhteensopivuus
- Standardisoidut mitat toimivat saumattomasti kuljetinhihnoilla, robottijärjestelmillä ja lava -laitteilla.
7. Ympäristöresistenssi
- Kestävä äärimmäiset lämpötilat, UV -altistuminen ja ankarat olosuhteet.
8. Kustannustehokas
- Alentaa pitkäaikaisia kustannuksia korvaamalla kertakäyttöiset pakkaukset ja vähentämällä tuotevaurioita.
9. Standardien noudattaminen
- Täyttää kansainväliset logistiikka- ja turvallisuusmääräykset.
10. monipuolisuus
- Käytetään eri toimialoilla, kuten maataloudessa, auto-, vähittäiskaupassa ja valmistuksessa.
Kuinka valmistaa laajamittainen kuormalavaLaatikotMOulds?
Laajamittaisten muovisten kuormalavojen muottien tuottaminen vaatii tarkkuustekniikkaa, edistyneitä valmistustekniikoita ja huolellisen laadunvalvonnan. Alla on vaiheittainen opas prosessiin, optimoitu teollisiin sovelluksiin:
1. Suunnittelu &. Tekniikka
- 3 D -mallintaminen: Käytä CAD -ohjelmistoa muotirakenteen, mukaan lukien ydin/ontelo, jäähdytyskanavat, ejektorijärjestelmä ja tuuletus.
- Rakenteellinen analyysi: Suorita äärellisten elementtien analyysi (FEA) jäykkyyden varmistamiseksi, loimien minimoimiseksi ja materiaalin virtauksen optimoimiseksi.
- Luonnoskulmat ja toleranssit: Sisällytä luonnoskulmat (1–3 astetta) ja määritä tiukka toleranssit suuren määrän tuotantoon.
2. Materiaalin valinta
- Muotin pohja: Käytä esikarvattua terästä (esim. P20, 718H) tai kovetettua työkaluterästä (H13) kestävyyttä varten.
- Pintakäsittely: Levitä pinnoitteita kulutuskestävyyden parantamiseksi ja syklin ajan vähentämiseksi.
- LISÄÄ: Käytä korkean pukeutumisalueita karbidi- tai beryllium-kuparilisäkkeitä.
3. CNC -koneistus
-Karkea koneistus: Myödä muotin pohja lähes verkon muotoon käyttämällä suuria CNC-koneita.
-Tarkkuus viimeistely: saavuttaa peilimaiset onkalon pinnat nopean koneistuksen (HSM) tai EDM: n (sähköpäästöryhmän) avulla monimutkaisten geometrioiden avulla.
-Jäähdytyskanavat: porausmuodostuskanavat käyttämällä syvän reiän porausta tai laser sintraamista (lisäaineen valmistettuihin insertteihin).
4. Assembly &. Asennus
- Ydin/ontelon kohdistus: Käytä ohjaustapoja, holkkejä ja hydraulisia/pneumaattisia järjestelmiä tarkkaan kohdistukseen.
- Poistojärjestelmä: Asenna ejektoritapit, hihat ja levyt sileän demoldingin varmistamiseksi.
-Kuuma juoksija-integraatio: Monikerroksisten muottien kohdalla on Hot Runner Systems (esim. Husky, muottimetrit) materiaalijätteen minimoimiseksi.
5. Testaus &. Validointi
- Kokeen injektio: Suorita muottitutkimukset teollisuuden ruiskutuskoneissa.
- Parametrien optimointi: Säädä lämpötilaa (180–300 astetta), painetta (80–120 MPa) ja jäähdytysaikaa virheiden poistamiseksi (pesuallasmerkit, salama).
- Kestävyystestaus: simuloi 50, 000+ -sykliä muotin elinkaaren validoimiseksi tuotanto -olosuhteissa.
6. jälkikäsittely
- Pinnan kiillotus: saavuttaa SPI A1 (peilipinta) tai kuvioidut pinnat kemiallisen etsaus- tai laserkaiverruksen avulla.
- Lopullinen QC: Tarkasta mitat CMM: llä (koordinaattimittauskoneet) ja tarkista toiminnallisuus näytteen tuotannon avulla.
Mitä'Onko injektiomuovauskoneen koko muovinen kuormalavalaatikko?

Injektiomuovauskoneen sopivan koon määrittämiseksi muovisia kuormalavalaatikkojen tuottamiseksi keskeiset tekijät sisältävät kiinnitysvoima (vetoveto) ja injektiotilavuuden. Alla on vaiheittainen selitys englanniksi:
1. Koneiden valinnan kriittiset parametrit
a. Puristusvoima (vetoisuus)
Vaadittava kiinnitysvoima riippuu osan projisoidusta alueesta ja materiaalin injektiopaineesta.
- Protanad Alue: Laatikon pituus × leveys (mukaan lukien muotin ontelon asettelu).
- Materiaalipaine:
- PP (polypropeeni): 300–400 bar
- HDPE (korkean tiheyden polyeteeni): 400–500 bar
b. Injektiotilavuus
Koneessa on oltava riittävä laukaus kapasiteetti laatikon äänenvoimakkuuden täyttämiseksi (mukaan lukien juoksijat ja portit).
- Laske laatikon paino (esim. 3–8 kg tavalliselle kuormalavalaatikoille) ja varmista, että koneen laukauskapasiteetti ylittää tämän.
2. esimerkkilaskelma
Oletetaan, että laatikon koko on 1200 × 800 × 150 mm (L × W × H), joka on valmistettu PP: stä:
(HDPE: lle tämä voi nousta 4800+ tonniin korkeampien painevaatimusten vuoksi.)
3. Injektiotilavuus:
Jos laatikko painaa 5 kg, valitse kone, jonka laukauskapasiteetti on suurempi tai yhtä suuri kuin 6 kg (juoksijoiden huomioon ottamiseksi).
3. Tyypilliset konekaupunkivaatimukset
- Pienet/keskisuuret laatikot (esim. 600 × 400 mm):
- Kiinnitysvoima: 800–1500 tonnia
- laukauskapasiteetti: 3–6 kg
- Suuret laatikot (esim. 1200 × 800 mm):
- Ammuskapasiteetti: 8–15 kg
4. Lisänäkökohdat
- Muotin monimutkaisuus: Monikerroksiset muotit tai monimutkaiset geometriat voivat lisätä vetohoitoa.
- Materiaalin virtaus: Korkean viskositeettiset materiaalit (esim. HDPE) vaativat korkeampaa painetta.
- Sykli -aika: Suuremmat koneet voivat hidastaa tuotantoa, jos ylisuuri.
Kuinka muovata muovinen kuormalava?
Muotikomponentit
Muottiteräs

Kuuma juoksijajärjestelmä

Vakioosat

Huoltoopas suurelle muovikorvapairalle MOulds
Suurten muovisten kuormalavalaatikkojen asianmukainen ylläpito on välttämätöntä tuotteen laadun varmistamiseksi, muotin elinkaaren pidentämiseksi ja tuotantokustannusten vähentämiseksi. Noudata näitä tehokkaan hoidon ohjeita:
1. Säännöllinen puhdistus
- Poista jäännösmuovi, roskat tai epäpuhtaudet muotin pinnalta ja onteloita jokaisen tuotantosyklin jälkeen.
- Käytä epämiellyttäviä puhdistustyökaluja (esim. Pehmeät harjat, ilmapuhaltimet) muotin naarmuuntumisen välttämiseksi.
- Levitä itsepäisiä jäämiä valmistajan hyväksymiä home-turvallisia liuottimia.
2. voitelu
-Levitä korkean lämpötilan kestäviä voiteluaineita liikkuviin osiin (esim. Liukusäätimet, ejektoritapit, opaskiskot) kitkan ja kulumisen vähentämiseksi.
- Vältä ylivoidetta pölyn houkuttelemisen estämiseksi tai tuotteen laadun häiritsemisen estämiseksi.
3. Ruosteen ehkäisy
- Säilytä muotteja kuivassa, lämpötilan ohjaamassa ympäristössä kosteusaltistuksen välttämiseksi.
-Levitä korroosion vastaisia pinnoitteita tai silikageelikuolemia pitkän aikavälin varastoinnin aikana.
- Tarkista ruostepisteitä säännöllisesti, etenkin teräskomponenteilla.
4. Varastointi parhaat käytännöt
- Poista ja säilytä muotteja suojatapauksissa tai telineissä muodonmuutoksen estämiseksi.
- Käytä puisia tai vaahtotukia välttääksesi suoran kosketuksen kovien pintojen kanssa.
- Tarra muotteja selkeästi helpon tunnistamisen ja seurannan saavuttamiseksi.
5. Tarkastus &. Korjaus
- Suorita rutiininomaiset tarkistukset halkeamien, kulumisen tai väärinkäytön suhteen kriittisillä alueilla (esim. Portit, jäähdytyskanavat).
- Osoita vähäisiä vahinkoja heti lisääntymisen estämiseksi.
- Kumppanin kanssa ammattimaisten muotinkorjauspalvelujen kanssa monimutkaisissa kysymyksissä.
6. Lämpötilan hallinta
- Varmista asianmukainen jäähdytys-/lämmitysjärjestelmän suorituskyky lämpöjännityksen välttämiseksi.
- Puhdista jäähdytyskanavat määräajoin estämään tukkeutukset asteikosta tai kerrostumista.
7. Operatiiviset ohjeet
- Vältä muotin ylikuormitusta sen suunnitellun kapasiteetin ulkopuolella.
- Seuraa suositeltua injektiopaine- ja sykli -aikoja tuotannon aikana.
8. Asiakirjat
- Ylläpidä huoltoloki puhdistusaikataulujen, korjausten ja osien vaihtamisen tallentamiseksi.
- Seuraa muotin käyttöjaksoja ennaltaehkäisevän kunnossapidon suunnitteluun.
9. Pintasuojaus
- Levitä suojapinnoitteet (esim. Teflon, nikkelipinnoitus) korkean pukeutumisen pintoihin tarvittaessa.
- Puolan muottipinnat säännöllisesti sileiden viimeistelyjen ylläpitämiseksi.
Paketti &. Toimitus

Asiakkaiden palaute


