

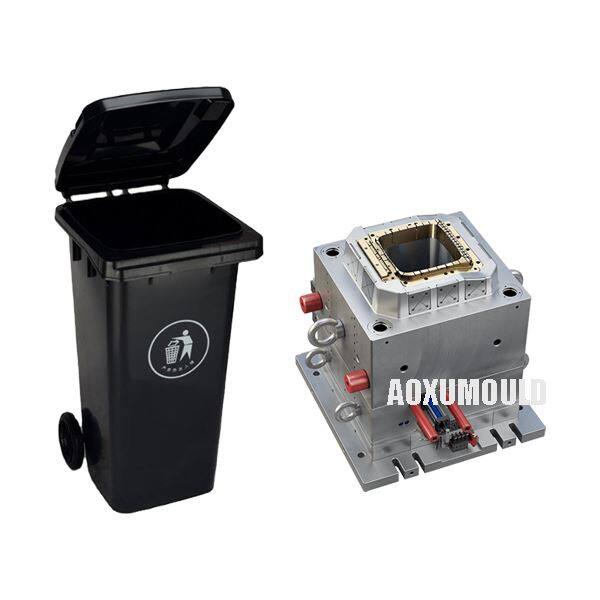
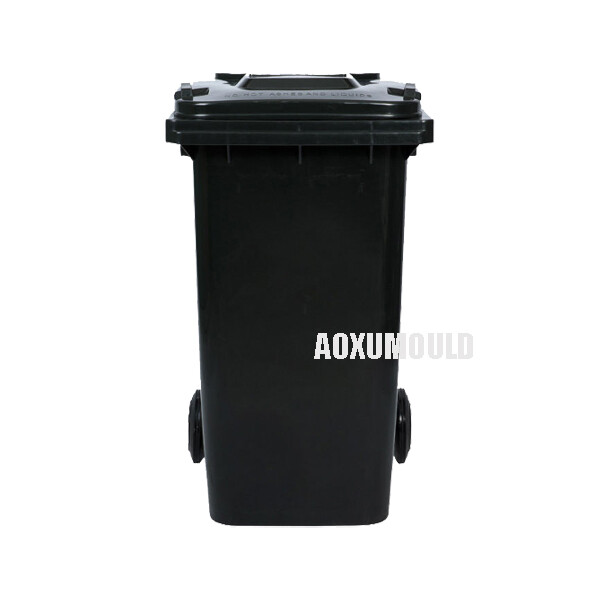
Muotin tekniset tiedot
|
Muotinimi |
HDPE -muovinen roskakori voi muovata |
|
Tuotemateriaali |
HDPE, muovi |
|
Tuotekoko |
650x750x1070mm |
|
Muotimateriaali ontelolle &. Ydin |
P20, 718, 2738 |
|
Ontelon nos |
1 ontelo |
|
Injektiojärjestelmä |
Kylmä juoksija/kuuma juoksija |
|
Sopiva injektiokone |
1800T |
|
Muotin koko |
885x960x1300mm |
|
Muotin käyttöikä |
Yli 300, 000 tietokoneita |
|
T1 -aika |
Kun muotoilu on viimeistelty, 55 päivää |
Miksi valita HDPE -materiaali tuottaa?

Kello 1. Kestävyys ja vahvuus
Impact-kestävä-kestää tippoja ja karkeaa käsittelyä murtumatta.
Korkea vetolujuus-HDPE on vahvempi kuin tavanomainen polyeteeni, mikä tekee roskakorittimoista jäykempiä ja pitkäaikaisempia.
Sääkestävä-toimii hyvin äärimmäisissä lämpötiloissa (kuuma tai kylmä).
2. kemiallinen ja kosteusvastus
Ei ruosteta tai syövyä (toisin kuin metallivaihtoehdot).
Happojen, emäksisten ja liuottimien kestävyys - ihanteellinen erilaisten jätetyyppien pitämiseen, mukaan lukien puhdistuskemikaalit.
Vedenpitävä - estää vuotoja ja mätää (toisin kuin pahvi tai puu).
3. Kevyt mutta tukeva
Helpompi liikkua ja kuljettaa verrattuna metalli- tai keraamisiin astioihin.
Voidaan vahvistaa kylkiluilla muotisuunnittelussa lisälujuuden lisäämiseksi.
4. Kierrätettävyys ja ympäristöystävällisyys
100% kierrätettävä (merkitty nimellä #2 muovinen).
Monet roskakorit valmistetaan kuluttajan jälkeisestä kierrätetystä HDPE: stä, mikä vähentää ympäristövaikutuksia.
Pidempi elinikä vähentää usein korvauksia.
5. Kustannustehokas tuotanto
Alhaiset materiaalikustannukset verrattuna vaihtoehtoihin, kuten ruostumattomasta teräksestä tai lasikuitua.
Nopeat injektiomuovausjaksot mahdollistavat suuren volyymin tuotannon alhaisilla yksikkökustannuksilla.
6. Suunnittelun joustavuus
Voidaan muokata monimutkaisiksi muodoiksi (kahvat, kannet, pyörät).
Hyväksyy pigmentit hyvin, sallimalla elinvoimaiset värit häipymättä.
Pintakuvioita (liukua, matta, kiiltävä) voidaan lisätä helposti.
Kuinka tehdä laadukas HDPE -muovinen roskakori?
1. Älykäs muotoilu
Käytä CAD/MoldFlow -sovellusta portin sijainnin (reuna/tuulettimen portit), jäähdytys ja seinäpaksuus (3–5 mm).
Lisää kylkiluut lujuuteen ja 1–2 asteen luonnoskulmiin helpon poistumisen vuoksi.
2. kestävät materiaalit
Ydin/onkalo: P20 tai H13 -teräksinen (500 k+ laukausta).
Lisäykset: ruostumaton teräs korkean pukeutumisen alueille.
3. Tarkkuusvalmistus
CNC/EDM -koneistus (± 0. 02 mm toleranssi).
Kiillotetut pinnat (kiiltävä/mattapinta).
4. Tehokas jäähdytys
Konformaaliset kanavat tai ohjauslevyt vääntymisen estämiseksi.
5. Testaus ja viritys
Koekuva laukaus lämpötilan (190–240 asteen), paine (30–80 MPa) ja jäähdytysajan säätämiseksi.
Tarkista virheet (pesuallasmerkit, lyhyet laukaukset).
6. Huolto
Puhdista jokaisen 10 k - 20 000 laukausta, voitele liikkuvat osat.
Yleiset porttityypit HDPE: lleMuoviRoskakoriMuotit

1. Edge Gate (vakioportti)
Periaatin ja laajalti käytetty tyyppi, joka on sijoitettu osan reunalle. HDPE -roskakorissa tämä portti tarjoaa yksinkertaisen suunnittelun ja hyvän hallinnan materiaalin virtausta. Se jättää kuitenkin näkyvän merkinnän, joka voi vaatia post-mutkan leikkaamista, erityisen tärkeätä suuremmille astioille, joissa ulkonäön on merkitystä.
14. Tuuletinportti
Laajempi, kapeneva portti, joka levittää materiaalin virtausta laajemmalle alueelle. Tämä tyyppi toimii erityisen hyvin roskakorien, kuten kansien tai pohjapaneelien, litteissä osissa, koska se auttaa estämään vääntymistä jakamalla painetta tasaisesti. Kompromissi on, että se luo suuremman alueen, joka tarvitsee viimeistelytyötä muovauksen jälkeen.
3. Tunnelin portti (sukellusveneen portti)
Älykäs muotoilu, joka kuluttaa osan alla, erottaen automaattisesti poistojen aikana. Tämä itsehallinnollinen ominaisuus tekee siitä erinomaisen HDPE-roskakorien suuren volyymin tuotantoon, mikä eliminoi manuaalisen portin leikkauksen. Haittapuoli on lisääntynyt muotin monimutkaisuus ja kustannukset, mutta usein kannattava massatuotannossa.
4. Kalvoportti
Muodostaa täydellisen renkaan lieriömäisten osien ympärille, mikä tekee siitä ihanteellisen pyöreän roskakorin aukkoihin. Se tarjoaa yhtenäisen täytteen, mutta jättää pyöreän todistajamerkin, joka tarvitsee poistoa. Paras säiliöille, joissa huippuluokan ulkonäkö ei ole kriittinen.
5. kuuma juoksijaportti
Käyttää lämmitettyä suuttimen järjestelmää muovin sulan pitämiseen. Vaikka tämä järjestelmä on kalliimpaa, se tarjoaa puhtaimmat tulokset premium -roskakorille, minimaalisella materiaalijätteellä ja portin jäänteillä. Täydellinen laatuastioiden korkean tuotannon valmistukseen.
Jokainen porttityyppi vaikuttaa lopputuotteeseen eri tavalla:
-Surfaalipintavaatimukset
-Tuotannon nopeus
-Post-prosessointitarpeet
-Mold huolto
Yleiset osakustannukset
Valinta riippuu erityisestä roskakoristasi, joka voi suunnitella, tuotannon määrän, laatustandardit ja budjetin näkökohdat. Reuna- ja tuulettimen portit ovat yleisimpiä HDPE-perusastioissa, kun taas tunneli- ja Hot Runner -portit sopivat korkeamman asteen tai massatuotantotarpeisiin.
InjektiomuovausvirheetHDPE -muovinen roskakorissa

Kello 1.
-CAUS:
Epätasainen jäähdytys huonon muotisuunnittelun vuoksi (esim. Epäjohdonmukainen seinämän paksuus).
Liiallinen muotin lämpötila tai riittämätön jäähdytysaika.
Korkea sisäinen stressi HDPE: ssä (etenkin nopealla jäähdytyksellä).
-Olut:
Optimoi muotissa jäähdytyskanavat.
Nosta jäähdytysaikaa tai säädä homeen lämpötilaa (tyypillisesti 20–60 astetta HDPE: lle).
Käytä yhtenäistä seinämäpaksuutta (lisää tarvittaessa kylkiluita).
2. Pasastimet (pinnat pinnalla)
-CAUS:
Paksut leikkeet jäähtyvät liian hitaasti, kutistuen sisäänpäin.
Riittämätön pakkauspaine tai pitoaika.
-Olut:
-Vähennä seinän paksuutta kriittisillä alueilla.
-Kortainen pakkauspaine (HDPE vaatii tyypillisesti 30–80 MPa).
-Kestaa pito -aika kutistumisen kompensoimiseksi.
3. Lyhyet laukaukset (epätäydellinen täyttö)
-CAUS:
Matala sula lämpötila (HDPE sulaa 190–240 asteessa).
Riittämätön injektionopeus/paine.
Ilmalokut, jotka estävät materiaalin virtausta.
-Olut:
Nosta tynnyrin lämpötilaa (etenkin suurille roskakorille).
Lisätä injektionopeutta tai painetta.
Lisää/siirrä tuuletusaukot vapauttaaksesi loukkuun.
4. Flash (ylimääräinen materiaali reunoilla)
-CAUS:
Liiallinen injektiopaine tai kiinnitysvoima liian matala.
Kuluneet muotin reunat tai väärin kohdistettu muotin puolikkaat.
-Olut:
Tarkista ja korjaa muotin erotuslinjat.
Vähentää injektiopainetta tai lisää puristinvoimaa.
Käytä muottia tiukempiin toleransseihin.
5. hitsauslinjat (näkyvät saumat)
-CAUS:
Sulata virtausrintamat, jotka kokoontuvat reikien tai esteiden ympärillä (esim. Kahvat).
Matala sula lämpötila tai hidas injektionopeus.
-Olut:
-Sulaa sulamislämpötila ja injektionopeus.
-Laadi portit virtauspolkujen parantamiseksi.
-Ohddivirtajohtajat lähellä hitsauslinja -alueita.
6. Hauraus tai halkeilu
-CAUS:
HDPE: n liian kuivuminen (aiheuttaa hajoamisen).
Liiallinen uudelleentarkastelu materiaalin käyttö.
Stressipitoisuudet terävistä kulmista.
-Olut:
Kuiva HDPE 60–80 asteessa 2–3 tunnin ajan (vältä ylikuumenemista).
Rajoita uudelleen tai yhtä suuri kuin 20% materiaaliseoksesta.
Lisää fileet teräviin reunoihin muottisuunnittelussa.
7. Jetting (aaltoilevat pintakuviot)
-CAUS:
Nopea injektio kapeiden porttien läpi.
Kylmä muotin pinta kiinteysmateriaali liian nopeasti.
-Olut:
Käytä suurempaa porttia tai kytkintä tuulettimen portteihin.
Nosta muotin lämpötilaa hieman.
Optimoi injektionopeus (nopeasti hitaasti nopea profiili).
8. Välittyminen (musta/valkoinen pilkku)
-CAUS:
Saastunut HDPE (lika, hajotettu materiaali).
Ylikuumeneminen tynnyrissä tai kuolleissa paikoissa.
-Olut:
Puhdista tynnyri huolellisesti ajojen välillä.
Lower barrel temperature (avoid >260 astetta).
Käytä korkealaatuisia, UV-stabiloituja HDPE-pellettejä.
Muotikomponentit
Muottiteräs

Kuuma juoksijajärjestelmä

Vakioosat

Paketti &. Toimitus

Asiakkaiden palaute

Faq
>1. Millaisia HDPE -muovisia roskakoria voi muotit tarjoa?
Tarjoamme räätälöityjä injektiomuotteja:
Kotitalous- ja kaupalliset roskakorit
Pyörätehtävät tölkit
Kierrätysastiat
Teollisuus- ja lääketieteelliset jätteet
Mukautetut mallit (merkkituotteet, kahvat, kannet jne.)
>2. Kuinka kauan HDPE -muovisten roskakorien valmistus kestää muovata?
HDPE -roskakorien valmistusaika voi vaihdella muotin koosta ja monimutkaisuudesta riippuen. Yleensä se voi kestää missä tahansa 55-65 päivät.
>3. Voitko mukauttaa HDPE -roskakoria voi muovata tiettyjen mittojen tai mallien sopimaan?
Kyllä, voimme mukauttaa HDPE -muovinen roskakori, joka voi muokata vastaamaan erityisvaatimuksiasi. Ammattitaitoisten insinöörien ja suunnittelijoiden tiimimme tekee tiivistä yhteistyötä kanssasi luodaksesi muotin, joka täyttää tarkat eritelmäsi.
>4. Voitteko antaa näytteitä HDPE -muovinen roskakorista, joka voi muovata ennen tilauksen tekemistä?
Kyllä, voimme tarjota näytteitä HDPE -roskakoristamme, joka voi muovata arviointia ennen tilauksen tekemistä. Ota yhteyttä keskustellaksesi näytteen saatavuudesta ja hinnoittelusta.
>5. Kuinka varmistat homeen laadun?
CNC: n koneistus ja EDM -viimeistely tarkkuutta varten
Kokeetestako ennen massatuotantoa
Moldflow -analyysi jäähdytyksen ja materiaalin virtauksen optimoimiseksi
>6. Voitko lähettää muotit kansainvälisesti?
Kyllä, vietämme maailmanlaajuisesti DHL-, FedEx- tai Sea Freight -vaihtoehtojen kanssa.
>7. Kuinka pyydän tarjousta?
Ole hyvä ja anna:
-Trash voi suunnitella (CAD/3D -tiedosto tai luonnokset)
-Rekisteröidyt mitat ja kapasiteetti
-Astimetu tilausmäärä
-Materiaali -mieltymykset (väri, kierrätetty sisältö jne.)
Vastaamme muotikustannuksilla, tuotannon läpimenoaikalla ja yksikön hinnoittelulla 24 tunnin sisällä.


